- 日本酒
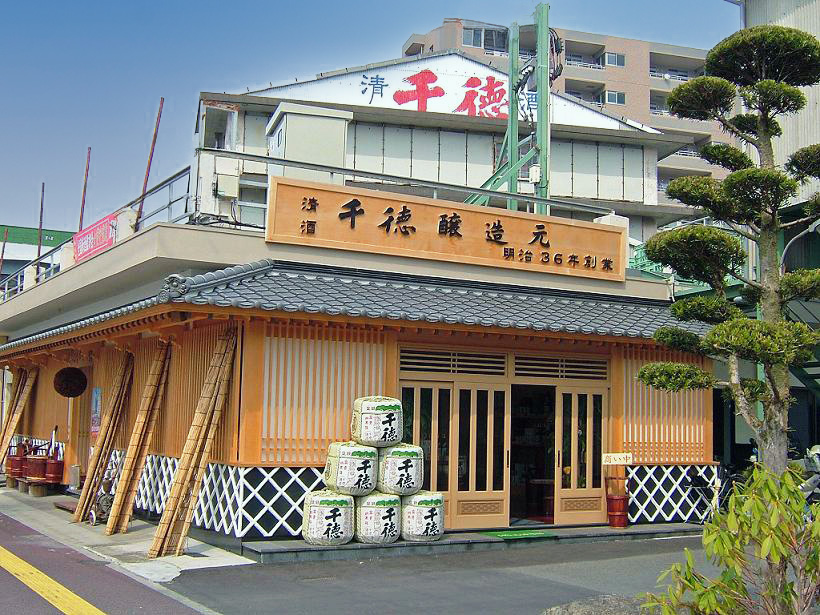
千徳酒造株式会社
宮崎県唯一の清酒専門蔵
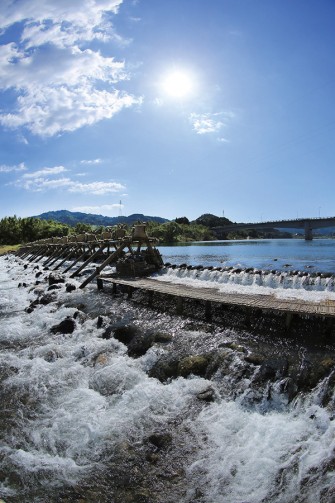
鮎のすむ清流・五ヶ瀬川の水と
緑と太陽の国で育った宮崎県産米「山田錦」「はなかぐら」から
生み出された宮崎県北唯一の銘酒
宮崎県唯一の清酒専門蔵です。
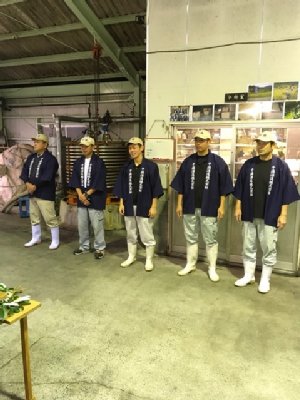
宮崎の日本酒文化を守り続けることが清酒専門蔵の使命と、社長以下社員一同が同じ思いで創意工夫を重ねています。
受賞歴は、全国新酒鑑評会で金賞7回・入賞8回、熊本国税局間鑑評会で優等賞20回、2019年度・2020年度全米日本酒鑑評会で金賞受賞と日々酒造りに励んでおります。
酒造りにゴールはありません。
初心を忘れず、感謝を忘れず、正直に真面目に飲み手に「旨い」と言われる酒を造り続けます。
千徳酒造の歴史
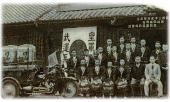
明治36年/恒富酒造合資会社
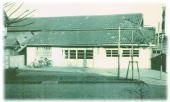
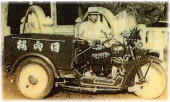
昭和19年/日向酒造株式会社
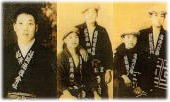
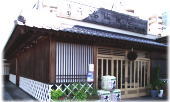
現在
明治36年
恒富村新小路(現在千徳酒造)に恒富酒造合資会社を創立。
資本金弐萬円 出資者 山本彌右工門、甲斐鹿治、井上松三郎、井上大三郎他 酒類・醤油 製造販売 <商標> 酒「さくら」、醤油「富士」
昭和2年12月
恒富酒造合資会社を解体して新たに延岡酒造株式会社を設立。
資本金 拾萬円 株主 45名
酒類・醤油 製造販売 <商標> 酒「日向桜」、醤油「富士」
昭和17年
小田清工衛酒造合併に依り 資増加 五萬円
昭和19年12月
統制法に依り、合資会社 日平商店、興梠国治酒造、延岡酒造の三酒造にて現在の土地に日向酒造株式会社設立。
資本金 拾九萬七千円 <商標> 酒「向洋」 醤油製造は廃止
昭和23年、昭和25年、昭和27年
資本増加
昭和32年
資本増加 資本総額 990万円
昭和36年
日向酒造を千徳酒造と社名変更。社屋改築。
昭和43年
新栄合資会社と合併
資本金 1,150万円増資
昭和63年
仕込蔵改築
平成17年
「はなかぐら館」オープン
千徳酒造の酒造り
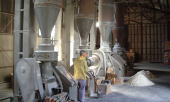
精米
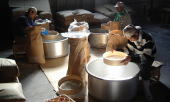
精米
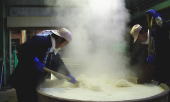
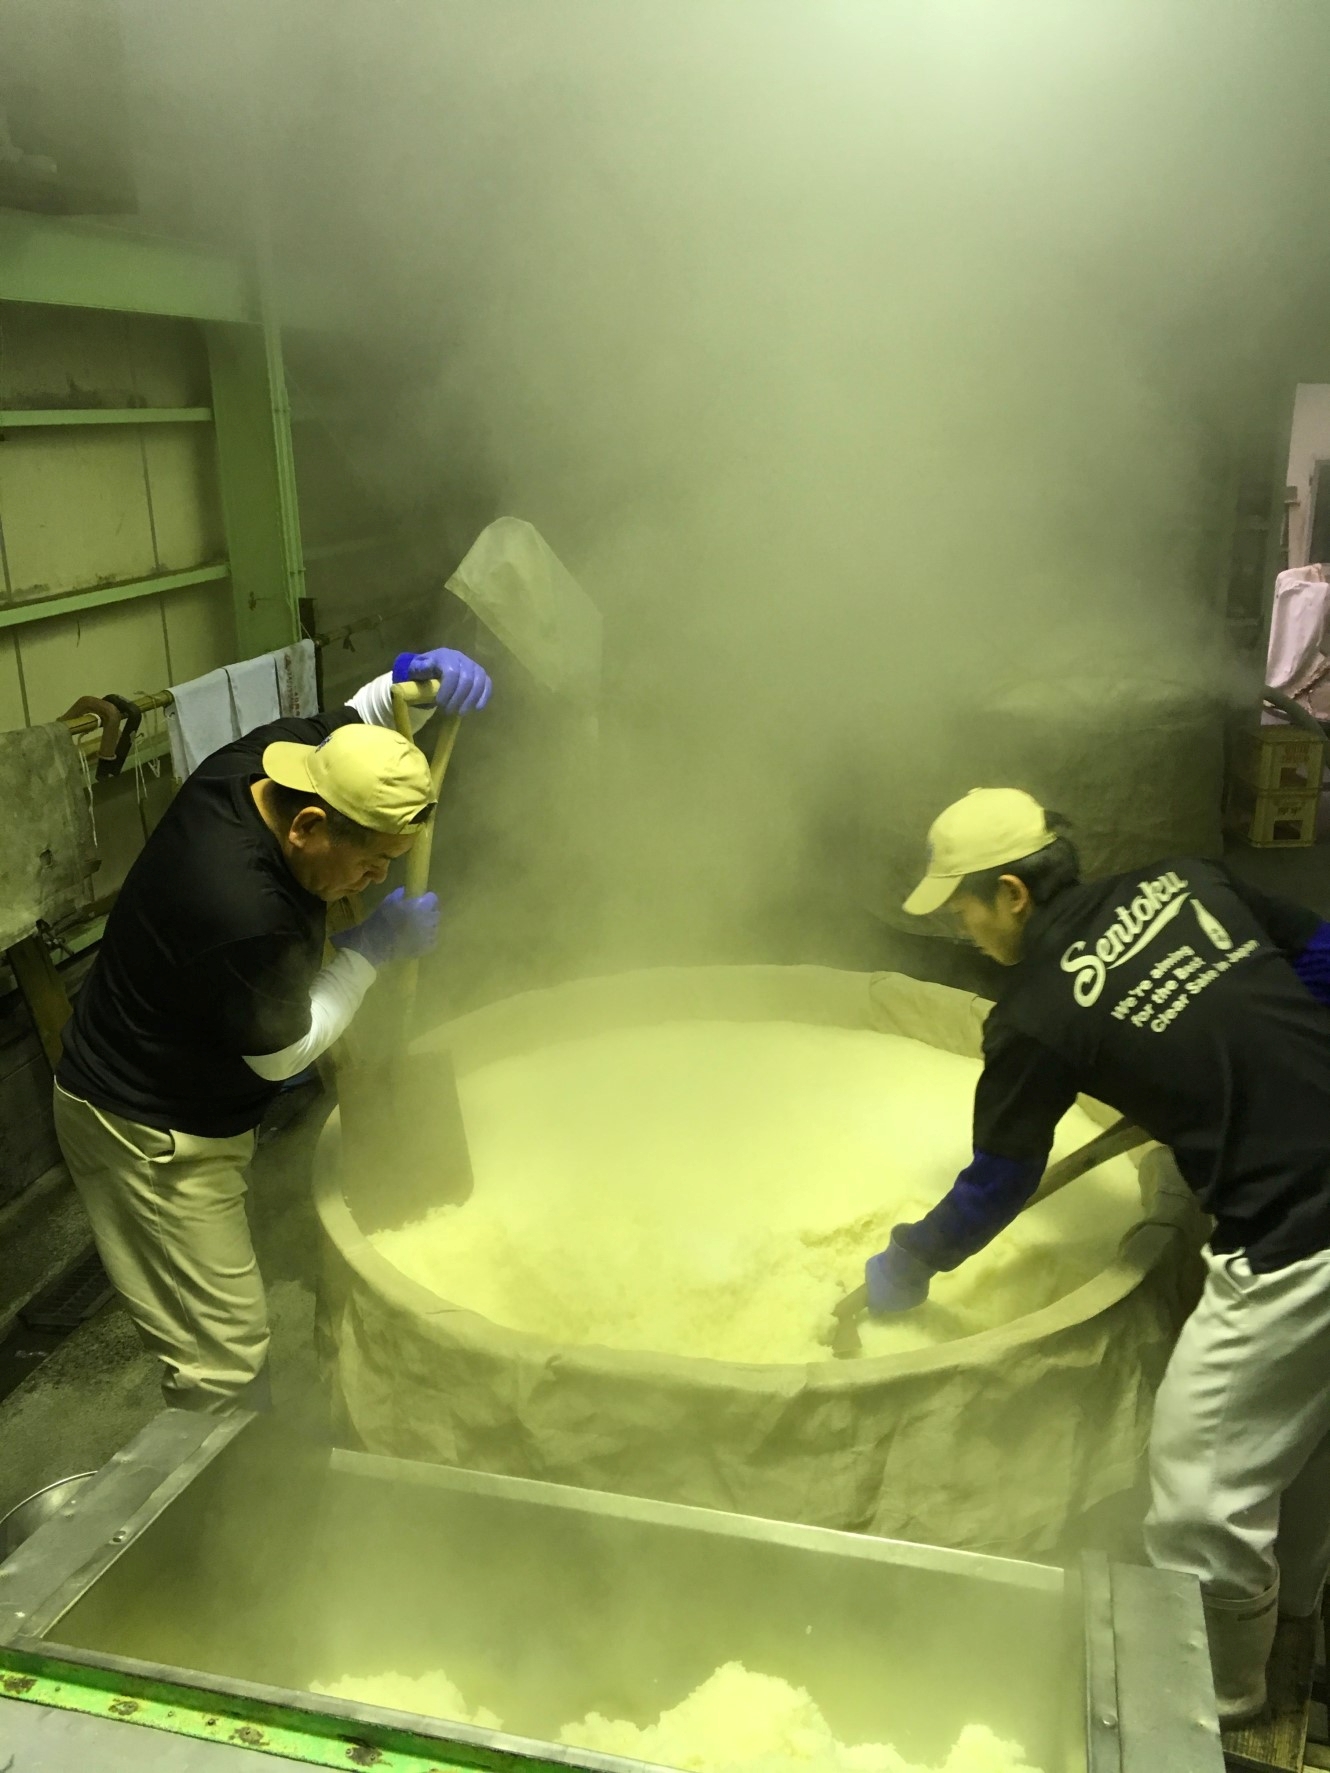
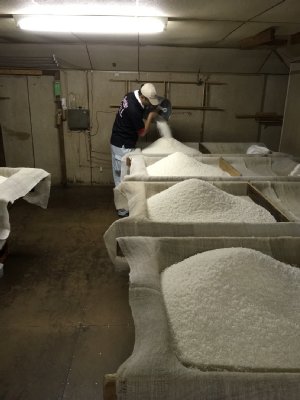
蒸米(むしまい)
麹(こうじ)
麹(こうじ)
段仕込み
段仕込み
もろみ(造り)
新酒誕生
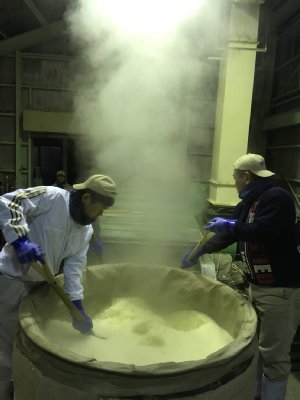
★精米・蒸米(むしまい)
酒造りは、原料となる玄米を精米し、蒸すことから始まります。
蒸し米は麹造り、酒母、もろみの仕込みに使われます。
★麹(こうじ)
蒸し米に黄麹菌を植えて麹を造ります。
麹は酒母、もろみにいれて米のデンプンを糖化していく役割を果たします。
★段仕込み
ここで日本酒造りの特徴である三段階に分けて仕込みをする段仕込みが行われます。
一日目は初添え。翌日は仕込みはお休み酵母はゆっくりと増えていきますが、これを踊りといいます。
三日目に二回目の仕込み(仲添え)をし、四日目に三回目の仕込み(留添え)をして仕込みは完了します。
段仕込みは、雑菌の繁殖を抑えつつ酵母の増殖を促し、もろみの温度管理をやりやすくするための独得の方法なのです。
★もろみ(造り)
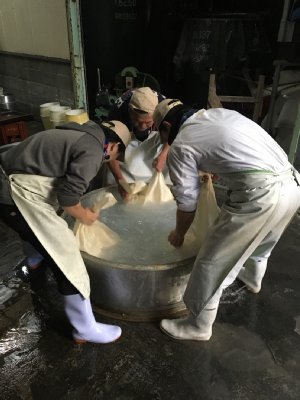
いよいよ、この酒母に麹、蒸し米、水を加えてもろみを仕込みます。
このもろみがやがて原酒となります。
★新酒誕生
二十日ほどかけて発酵を終えたもろみは、圧搾機で搾られ、酒と酒粕に分けられます。
搾りたての新酒は、ろ過、加熱(火入れ)され、そして貯蔵されます。
また製成後、一切加熱処理をしないお酒を生酒といい、製成後、加熱処理をしないで貯蔵し、出荷の際に加熱処理するお酒を生貯蔵酒といいます。
精米から、並行複発酵、段仕込みというとても複雑な工程を経て、約六十日間をかけて、日本酒は誕生するのです。
蔵元その他のこだわり
-
飲み手に旨いと言って貰えるお酒を造りたい・・・
酒造りは、水と米の良さは当然ながら、麹菌や酵母という微生物が非常に大きくかかわっています。
それは、温度経過において酒質に変化をあたえるもので、麹造り、酒母、醪の温度管理がいかに重要な事かを示しています。
温度管理においては、24時間体制で醪、麹室を見守り、それを怠ると、それがそのまま味へと移ってしまいます。南国生まれの旨い酒を皆様にお届け出来るよう、酒造りの全ての過程において、基本を忘れず、妥協を許さず、心を込めて作業を行っています。
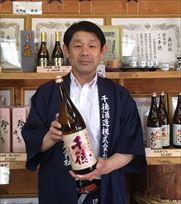
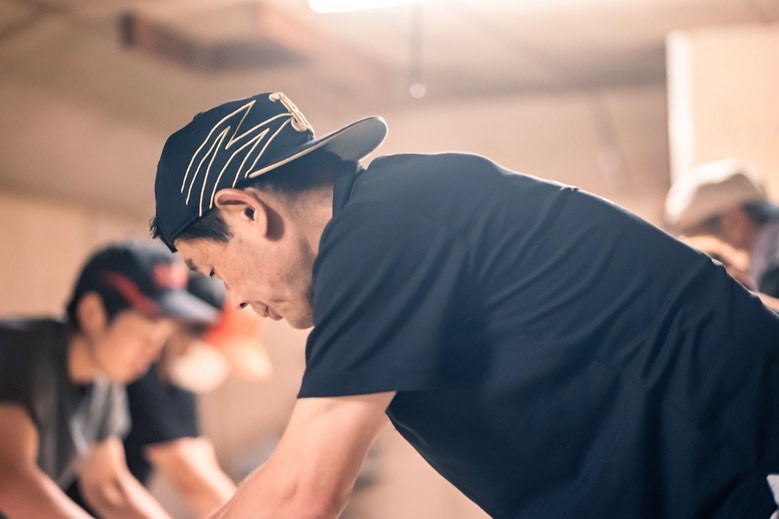
杜氏 門田 賢士のプロフィール
1963年、延岡市生まれ。
昭和56年宮崎県立延岡工業高等学校時代に春のセンバツ高校野球大会へ出場。
卒業後、酒類卸し会社を経て、27歳の時に同社へ。
2年あまりの販売部門勤務を経て地元の水と米にこだわる清酒造りの現場で仕事を続ける。
平成14年に、蔵の一切を仕切る杜氏となる。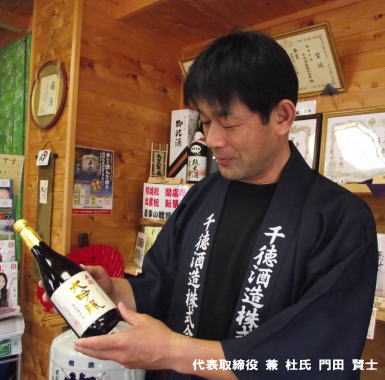
-
お酒紹介
千徳酒造のお酒の一部を紹介します。
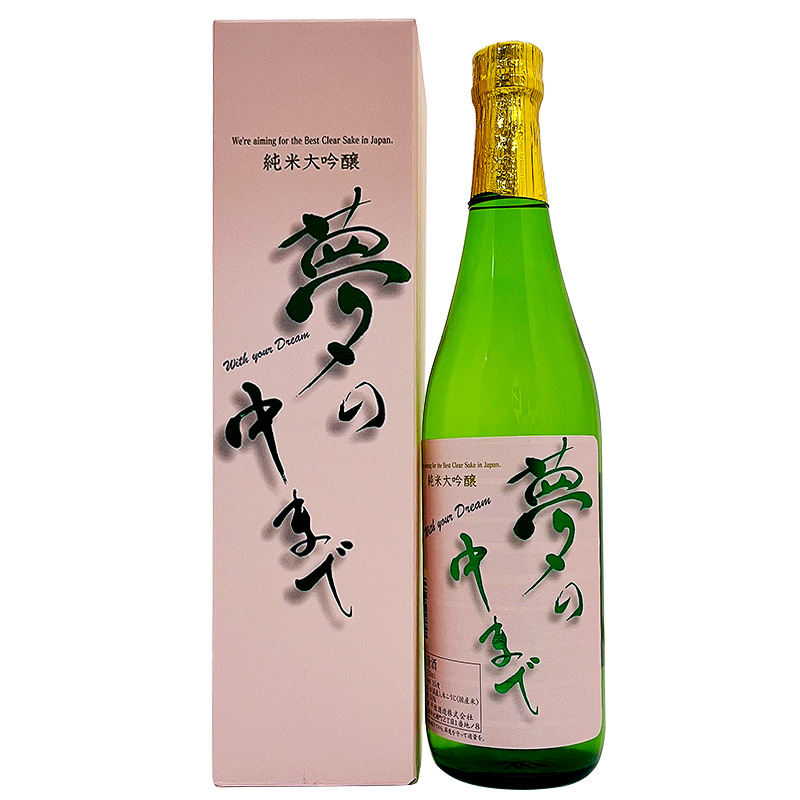
純米大吟醸 夢の中まで 720ml
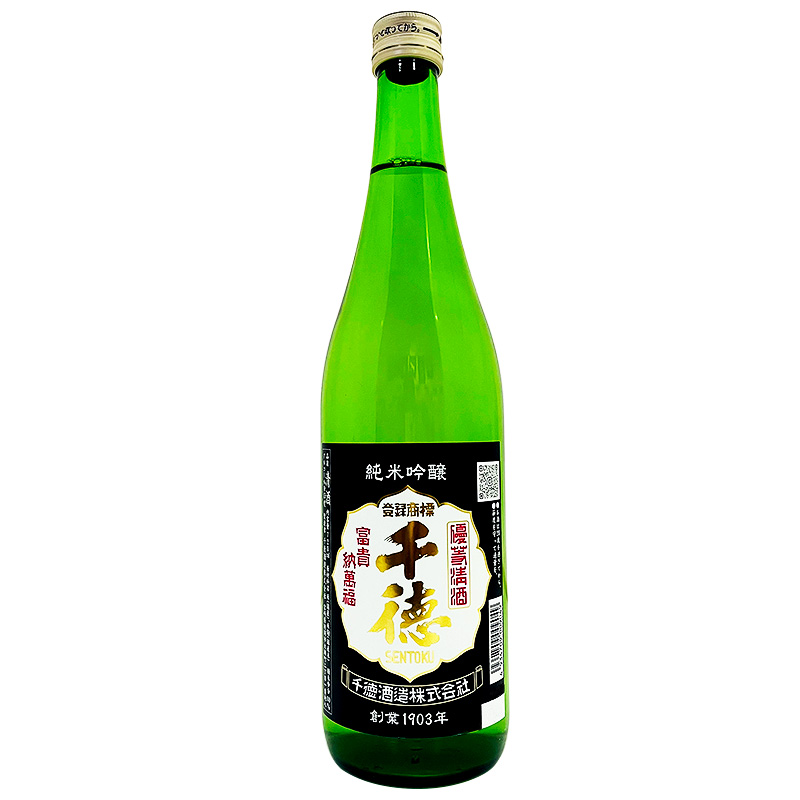
千徳 純米吟醸 720ml
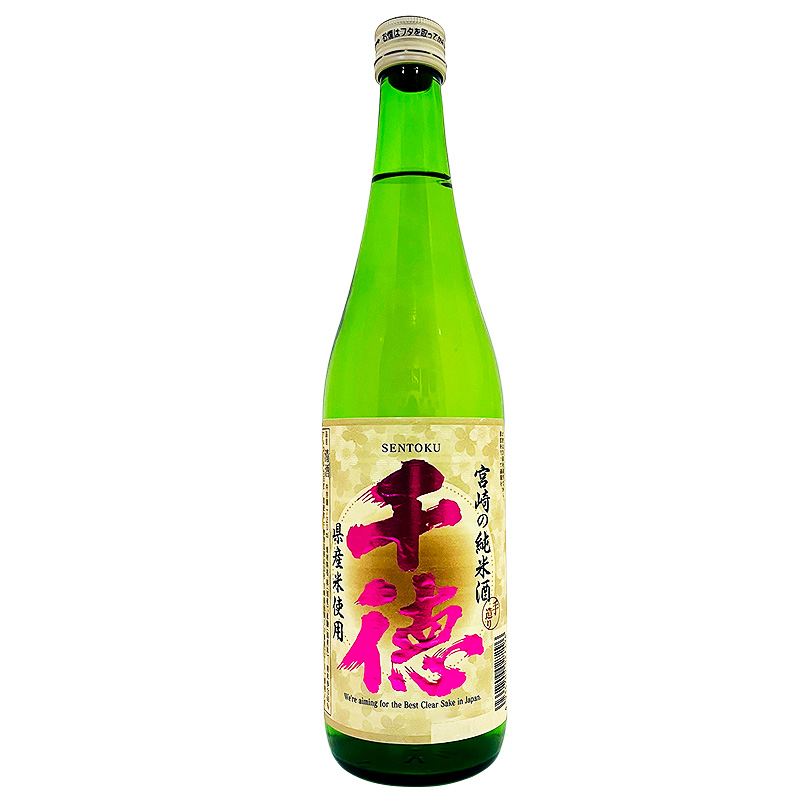
千徳 純米酒 720ml
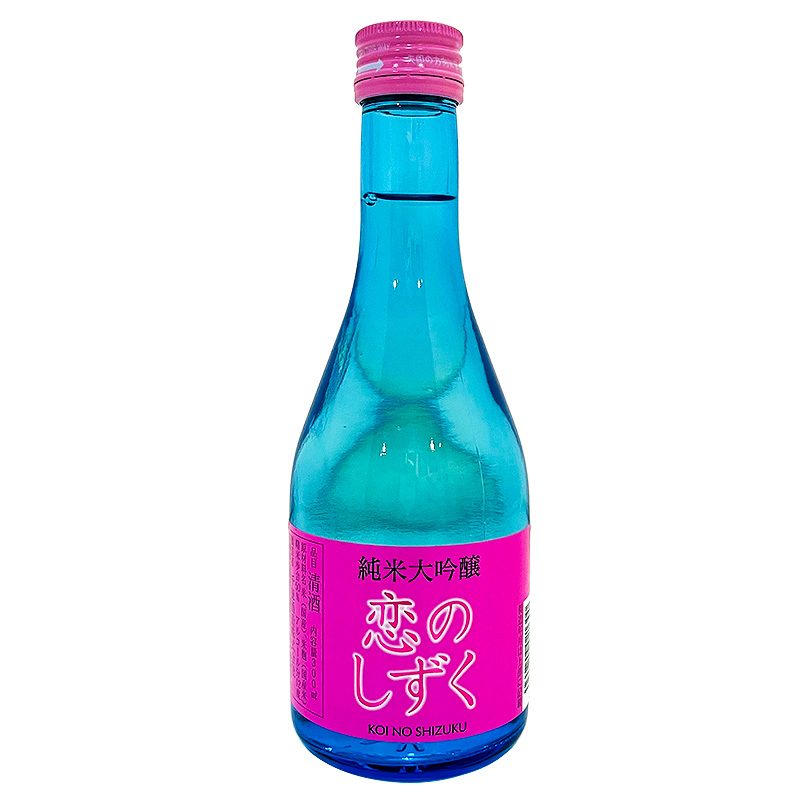
純米大吟醸 恋のしずく 300ml
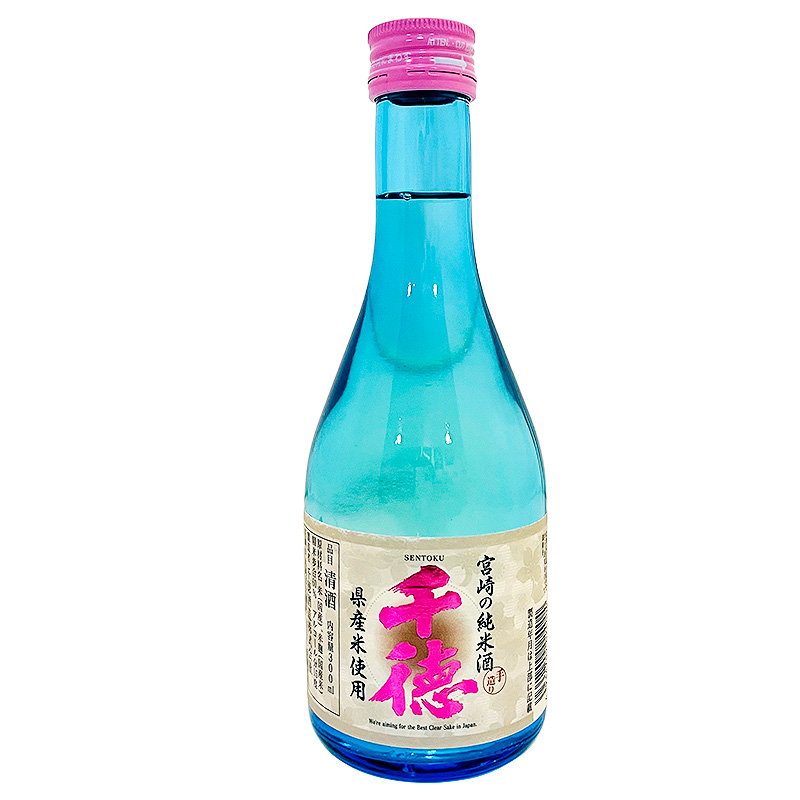
千徳 純米酒 300ml
蔵探訪・アクセス
千徳酒造
〒882-0841 宮崎県延岡市大瀬町2-1-8
蔵見学
お問い合せください。